


最新の産業用制御システムの重要なコンポーネントである可変周波数ドライブ (VFD) の周波数調整は、モーターの速度と生産効率に直接影響を与えます。この記事では、VFD 周波数調整の原理、方法、注意事項、および典型的なアプリケーション シナリオを系統的に説明し、読者がこの主要なテクノロジーを包括的に理解できるようにします。
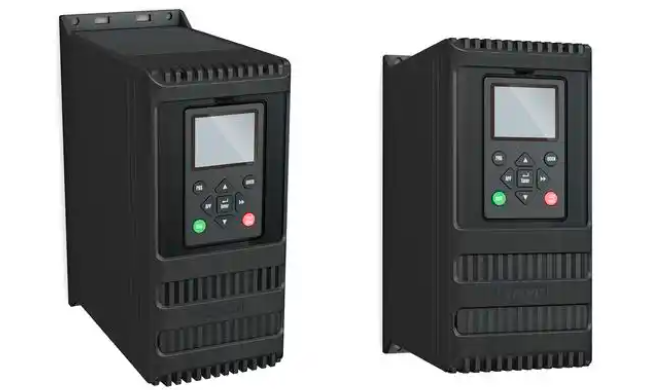
I. 可変周波数ドライブにおける周波数調整の基本原理
可変周波数ドライブは、出力電源の周波数を変更することによって AC モーターの速度を制御します。その中心原理は AC-DC-AC 変換技術です。まず商用周波数の AC 電力を DC に整流し、次にインバータを介して周波数を調整できる AC に変換します。出力周波数が 50Hz から 30Hz に低下すると、それに応じてモーターの同期速度が 40% 低下し、無段階の速度調整が可能になります。
主要な技術パラメータは次のとおりです。
1. 基本周波数:通常は 50Hz/60Hz で、モーターの定格速度に対応します。
2. 周波数範囲:汎用インバータは通常、0.1 ~ 400 Hz で動作します。-
3. 解決策:最新のインバータは、最小 0.01Hz の精度を実現します。
II. 6 つの一般的な周波数調整方法
1. コントロールパネルからの直接設定
すべての VFD の標準調整方法は、パネルのボタンで実行されます。
●ロータリーノブ:ロータリーエンコーダ (ABB ACS550 など) を介して調整します。
● キーパッド:▲/▼キーを使用したステップ調整(例:三菱 FR-D700)。
● タッチスクリーン:目標周波数値を直接入力します。
操作の流れ:周波数設定モードに入る → 元の値をクリア → 新しい周波数を入力 → 確認して保存します。セメント工場のファンの改修事例では、オペレーターがパネルを介して周波数を 45Hz から 38Hz に調整し、年間 120,000 kWh のエネルギー節約を達成したことが実証されました。
2. アナログ信号制御
産業環境で最も一般的なリモート制御方法:
●電圧信号:0 ~ 10V は 0 ~ 50Hz (Siemens MM440) に対応します。
● 現在の信号:4~20mAは0~100Hzに対応(安川GA700)。
●配線上の注意:最大距離 50 メートルのシールド付きケーブルを使用する必要があります。
化学プラントの PID 制御システムは、4 ~ 20mA 信号を使用してポンプ周波数をリアルタイムで調整し、流量制御精度を ±1.5% に向上させます。
3. マルチ-速度プリセット機能
端子の組み合わせによって実現される固定周波数スイッチング:
● 一般的な構成:8 スピードのプリセット (バイナリ エンコード)。
● アプリケーションシナリオ:繊維機械の主軸速度変動、エレベーターの動作曲線。
●パラメータ設定:パラメータ P1000 ~ P1015 を事前に設定します(例として Siemens を使用)。-
自動車の生産ラインでは、ベルトコンベアに 3 つの速度制御が採用されており、さまざまな車種に応じて異なる搬送速度を実現しています。
4. 通信バス制御
最新のインテリジェント制御に推奨されるソリューション:
● サポートされているプロトコル:Modbus RTU (Delta VFD-EL)、Profibus (ABB ACS880)。
● 伝送速度:最大12Mbps(EtherCAT)。
● トポロジ:最大 128 ノードのネットワークをサポートします。
スマートファクトリーは PROFINET を利用して 200 個の VFD の集中周波数管理を行い、応答時間を達成しています<10ms.
5. PID 閉ループ規制-
自動制御システムにおける高度なアプリケーション:
● フィードバック信号:圧力/流量/温度センサー。
●パラメータチューニング:比例帯、積分時間、微分時間。
● 一般的な用途:定圧給水、セントラル空調。-
北京の住宅コミュニティでは、給水システムに PID 制御を採用し、圧力変動を ±0.3 MPa から ±0.05 MPa に低減しています。
6. プログラム動作モード
スケジュールされた自動速度変動スキーム:
● プログラム可能なセグメント:通常は 16 ~ 64 セグメントです。
●時間単位:最短0.1秒。
●応用例:射出成形機の型開閉速度曲線。
Ⅲ.周波数調整に関する 5 つの重要な考慮事項
1. モーター保護:長時間の低周波数動作には強化された冷却が必要です-<10Hz).
2. 機械的共振:30 ~ 40Hz の範囲での連続運転は避けてください (ファン装置など)。
3. 電圧マッチング:V/F カーブの設定はモーターの銘板の仕様と一致する必要があります。
4. 加速/減速時間:高慣性負荷でのソフトスタート/ストップを 5-30 秒に設定します。
5. 電磁干渉: Maintain >信号ケーブルと電源ケーブル間の距離は 30cm としてください。
ある製鉄所は、共振点の設定を怠ったことによるギアボックスの損傷により、80万元以上の損失を被った。
IV.一般的な業界アプリケーションの基準パラメータ
| 業界 | 一般的な周波数範囲 | 調整方法 | 省エネ効果- |
| セントラル空調 | 30~50Hz | PID 閉ループ- | 35-45% |
| 油田ポンプユニット | 20~40Hz | プログラムされた速度変更 | 28% |
| 紙生産ライン | 15~55Hz | 通信制御 | 22% |
| 鉱山ホイスト | 10~45Hz | マルチ-スピード | 18% |
V.-最先端のテクノロジー開発
1. AI セルフチューニング-:シュナイダーエレクトリックの ATV930 は、負荷特性学習機能を備えています。
2. ワイヤレス制御:Danfoss FC302 は Wi-Fi 周波数調整をサポートしています。
3. デジタルツイン:仮想コミッショニングは、周波数変更の影響をシミュレートします。
スマート マニュファクチャリング デモンストレーション ワークショップではデジタル ツイン テクノロジーを採用し、VFD のデバッグ時間を 70% 短縮しました。
VFD周波数調整技術を習得することで、機器の制御精度を高めるだけでなく、大幅な省エネも実現します。ユーザーは、特定の動作条件に基づいて適切な調整方法を選択し、安全で効率的なシステム動作を確保するためにパラメータ設定を定期的に検査することをお勧めします。産業用モノのインターネットの進歩に伴い、VFD 周波数調整はインテリジェントでネットワーク化されたソリューションに向けて急速に進化しています。