


最新の産業用制御システムに不可欠なコアコンポーネントである可変周波数ドライブ (VFD) の安定した動作は、生産効率と機器の安全性に直接影響を与えます。 VFD の故障が発生した場合、問題を迅速かつ正確に特定し、効果的な対策を講じる能力は、メンテナンス担当者が習得しなければならない重要なスキルです。一般的な VFD 障害に対する次の系統的なトラブルシューティング方法論は、実際の経験と重要な技術的考慮事項を組み合わせたもので、障害診断のための包括的なガイダンスを提供します。
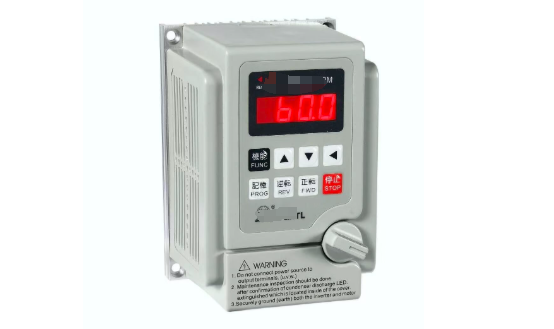
I. 目視検査と事前診断
1. 体調チェック
まず、VFD 筐体の変形、焼け跡、異常な発熱がないか点検してください。たとえば、化学プラントのケースでは、保守担当者が VFD の通気孔にひどい塵の蓄積があり、内部 IGBT モジュールの過熱と故障を引き起こしていることを発見しました。定期的にエアダクトの埃を掃除し、冷却ファンの動作を確認する(異音や停止がある場合は直ちに交換する)ことで、このような問題を防ぐことができます。
2. インジケーターライトのステータス分析
最近のインバータは通常、多色の LED インジケータを備えています。-緑色の点灯は通常の動作を示し、赤色の点滅は過電流障害 (エマソン TD3000 シリーズ障害コード E008 など) を示している可能性があります。黄色のライトは通信エラーに関連していることがよくあります。特定のコードの意味を解釈するには、機器のマニュアルを参照してください。たとえば、三菱 FR-A800 シリーズの「E.OC1」コードは、加速中に検出された過電流を示します。
II.電気的パラメータの測定
1. 入力側の検査
マルチメータを使用して三相入力電圧を測定します。-偏差は定格値の ±10% を超えてはなりません。繊維工場のケーススタディでは、L1 相損失を引き起こすグリッド電圧の変動がインバータの「入力位相損失」故障 (Siemens G120 シリーズ コード F3003) を引き起こしたことが明らかになりました。真の RMS メーターを使用し、同時にサーキットブレーカーの接点インピーダンス (通常は<50mΩ).
2. DC バスの検査
With power disconnected (after 5 minutes of discharge), use a megohmmeter to test the insulation resistance between positive/negative bus bars and ground (standard value >5MΩ)。セメント工場の垂直ミルモーターの故障ケースでは、バス-と-の接地抵抗はわずか 0.8MΩ しか測定されず、最終的には制動抵抗器モジュールの劣化した絶縁が明らかになりました。電源投入後、-バス電圧を確認してください。 380V モデルの場合、通常の範囲は 510 ~ 540VDC です。
3. 出力側の診断
Use a clamp-on ammeter to measure three-phase output balance. Deviations >10% は IGBT の損傷を示している可能性があります。あるケースでは、ポンプ動作中に異常に高い U- 相電流が発生し、U 相の下側ブリッジ アーム IGBT の開回路として検出されたことが確認されました。オシロスコープを使用して PWM 波形を観察することをお勧めします。通常の波形は規則的な方形波である必要があります。
Ⅲ.主要コンポーネント固有のテスト
1. コンデンサの検査
電解コンデンサの故障は、一般的な故障の原因です。静電容量計で静電容量を測定し(減衰が 20% を超えたら交換)、同時にコンデンサ上部の膨らみも検査します。製鉄所では、VFD が「DC 電圧低下」を頻繁に報告していました。-検査の結果、フィルタコンデンサの ESR 値が定格の 0.5Ω から 3.2Ω に上昇していることが判明しました。
2. IGBTモジュールのテスト
ダイオードモードを使用してテストします。
● Forward and reverse resistance between Gate (G) and Emitter (E) must be >100kΩ.
● コレクタ (C) とエミッタ (E) 間の順方向電圧降下は 0.3 ~ 0.7 V である必要があります。
射出成形機のケースにおいて、IGBTユニットのCE端子間でショートが検出されました。交換後不具合は解消されました。
3. 回路基板の検査
主要な検査ポイント:
● 駆動回路フォトカプラ(PC929 など)の入出力特性。
● 電流センサー(ホール効果センサー)のゼロ点ドリフト-。
● PCB 銅箔の焼け跡の有無。
虫眼鏡を使用して、冷えたはんだ接合部を確認します。あるケースでは、ドライバー基板上のはんだ接合部の亀裂が原因でパルス損失が発生しました。
IV.ソフトウェアとパラメータの検証
1. パラメータのバックアップと比較
突然の障害が発生した場合は、まず現在のパラメータをエクスポートしてバックアップと比較します。ある生産ラインのインバーターは、誤って過度に高い「トルクブースト」値に設定され、モーターの過熱を引き起こしました。工場出荷時のデフォルトに復元した後、通常の操作が再開されました。モータの銘板データ(電力/電圧/電流)が正確に入力されているかには特に注意してください。
2. 障害記録の分析
インバータの過去の障害記録 (例: ABB ACS880 は最大 50 エントリを保存) を取得して、障害発生時の動作状態を分析します。遠心分離機の場合、加速段階中に複数の「過負荷」アラームが発生したことが記録から明らかになり、最終的には機械的なトランスミッションの妨害が確認されました。
3. ソフトウェア診断ツールの適用
メーカー固有のソフトウェア(例: Danfoss DriveWindow)をオンライン モニタリングに使用して、温度や電流などの重要なパラメータのリアルタイム曲線を観察します。{0}{3}ある例では、ソフトウェア分析により、不適切なキャリア周波数設定が高周波振動を引き起こしていることが判明しました。-。
V. 環境負荷検査
1. 環境適応性評価
設置環境を検査します。
● 温度 (理想的な範囲: -10 度から +40 度)。
●湿度(<90% without condensation).
●振動(<0.5G).
沿岸工場では、塩水噴霧腐食による制御基板の短絡が発生し、保護定格の強化が必要になりました。
2. 負荷特性の検証
チェック:
● Motor insulation resistance (>1MΩ).
●機械伝達系抵抗トルク。
●負荷慣性比の設定。
クレーンのケースでは、ワイヤ ロープの詰まりによりオーバートルク障害が発生しましたが、機械的な調整によって解決されました。{0}
VI.高度な診断技術
1. 赤外線熱画像アプリケーション
動作中のインバータをスキャンします。通常の温度差<15℃. One case revealed a 25℃ temperature difference across rectifier bridge arms; disassembly confirmed dried thermal paste.
2. 振動スペクトル解析
加速度センサーにより異常な振動を検知します。ファン VFD は出力高調波による機械的共振を引き起こしましたが、搬送波周波数を調整することで解決されました。
3. EMC干渉の検出
スペクトラム アナライザーを使用して次のことを確認します。
● 入力-側の高調波成分(THD < 5%)。
● 出力-側の dv/dt (推奨 < 1000V/μs)。
インバータの出力リアクトル不足に起因するPLC故障事例。
VII.メンテナンス決定ツリー
段階的な処理プロセスを確立します。
レベル1フォルト(パラメータエラー・操作ミス)→即時リセット。
レベル 2 の障害 (コンデンサの老朽化/ファンの故障) → 定期メンテナンス。
レベル 3 故障(IGBT 故障/基板焼損) → 専門家による修理。
ある自動車工場では、このプロセスを使用して平均障害解決時間を 8 時間から 2 時間に短縮しました。
結論
インバータの故障診断は、「外部から内部へ、単純から複雑へ」の原則と、「観察、聞く、調査、測定」の 4 段階の方法を組み合わせる必要があります。{0}}企業は、次のような予防保守システムを確立することをお勧めします。
●四半期ごとのメンテナンス(除塵・固定)。
●年次検査(コンデンサー・絶縁体)。
● 3 年ごとのオーバーホール (老朽化したコンポーネントの交換)。
体系的な検査方法と科学的なメンテナンス戦略により、VFD の動作信頼性が大幅に向上します。実践では、標準化されたメンテナンスにより VFD の故障率が 60% 以上減少し、平均耐用年数が 3 ~ 5 年延長されることが実証されています。保守担当者は、特に新しい SiC パワー デバイスのテスト技術に関する知識ベースを継続的に更新して、技術の進歩に対応する必要があります。